

Produtos Mais recentes




Contate-nos
- Xingshi Oeste Estrada, Wenfeng Subdistrito, LAIZHOU Cidade, Shandong, P. R. China
- sales@lztonghesheng.com
- +8613863843281

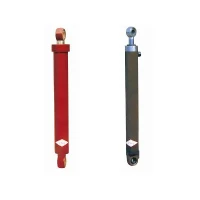
Cilindros Hidráulicos para Manipuladores Telescópicos
Os cilindros hidráulicos do manipulador telescópico oferecem movimento linear e controle de pressão para equipamentos-de movimentação de materiais pesados. Projetados especificamente para manipuladores telescópicos (empilhadeiras retráteis), esses cilindros soldados de{2}ação dupla gerenciam a elevação da lança principal, a extensão da lança em vários-estágios, o nivelamento da estrutura, a direção e a inclinação do acessório sob cargas dinâmicas severas.
Descrição
A Tonghesheng Machinery é um dos fabricantes e fornecedores competitivos de cilindros hidráulicos para manipuladores telescópicos de alta-qualidade e também estamos equipados com uma fábrica profissional. Bem-vindo para comprar produtos de cilindros hidráulicos para manipuladores telescópicos de nossa empresa.
Os cilindros hidráulicos do manipulador telescópico oferecem movimento linear e controle de pressão para equipamentos-de movimentação de materiais pesados. Projetados especificamente para manipuladores telescópicos (empilhadeiras retráteis), esses cilindros soldados de{2}ação dupla gerenciam a elevação da lança principal, a extensão da lança em vários-estágios, o nivelamento da estrutura, a direção e a inclinação do acessório sob cargas dinâmicas severas.
Operando em ambientes industriais, agrícolas e de construção com alta-vibração, esses cilindros incorporam tubos de liga de aço de alta-tração, hastes de pistão cromadas endurecidas e pacotes de vedação de vários-estágios para evitar desvios, vazamentos externos e desgaste prematuro durante ciclos de trabalho contínuos.
Especificações principais
|
Parâmetro de especificação |
Alcance/capacidade padrão |
|
Faixa de tamanho do furo |
40 mm – 250 mm (1,5" – 10") |
|
Faixa de diâmetro da haste |
25 mm – 160 mm (1,0" – 6,3") |
|
Comprimento máximo do curso |
Até 6.000 mm (236") |
|
Pressão de Trabalho |
21 MPa – 35 MPa (3.000 psi – 5.000 psi) |
|
Pressão de teste |
Até 50 MPa (7.250 psi) |
|
Temperatura operacional |
-40 graus a +105 graus (-40 graus F a +221 graus F) |
|
Material do tubo do cilindro |
Tubo de aço afiado sem costura E355, ST52 ou 27SiMn |
|
Material da haste do pistão |
Aço 42CrMo, 40Cr ou C45; endurecido por indução e cromado duro |
|
Camada de cromagem |
Espessura de 25 – 50 µm; Classificação do teste de névoa salina > 96 horas (ASTM B117) |
|
Sistema de vedação |
Selos escalonados de uretano Parker, Hallite, NOK ou Trelleborg e copos em U- |
|
Tipos de montagem |
Rolamentos autocompensadores, manilha de aço, munhão ou tubo-cruzado com graxa |
|
Compatibilidade de Fluidos |
Óleo mineral, éster sintético, água-fluidos hidráulicos com glicol |
Principais recursos do produto
Barril de alto rendimento:A tubulação-de aço afiado sem costura estirada a frio suporta picos de pressão de até 35 MPa sem deformação permanente.
Haste de cromo endurecido por indução-:As hastes do pistão passam por endurecimento superficial por indução (HRC 52–58) até 2–3 mm de profundidade antes do cromagem, resistindo à poeira abrasiva, amassados por impacto e corrosão.
Drift-Arquitetura de vedação livre:Vedações escalonadas de PTFE de baixa{0}fricção combinadas com copos em U-de poliuretano eliminam o desvio interno, mantendo a posição precisa da lança sob cargas de retenção.
Blocos de válvula integrados:As válvulas-de contra-equilíbrio-com flange direto (sutenção-de carga) eliminam as linhas hidráulicas externas, evitando o colapso da lança durante falhas repentinas da mangueira.
Vedações-do limpador de haste para serviços pesados:Os limpadores com carcaça de metal de lábio duplo- limpam ativamente lama, gelo e detritos de concreto durante a retração da haste para prolongar a vida útil da vedação interna.
Considerações sobre o projeto do mecanismo de elevação
Os sistemas hidráulicos dos manipuladores telescópicos apresentam desafios estruturais e de dinâmica de fluidos distintos que determinam o projeto do cilindro:
Mitigação de-carga secundária
Desafio: A extensão da lança de vários-estágios cria braços de momento longos, induzindo cargas laterais severas na haste do cilindro ao transportar a capacidade nominal com alcance total para frente.
Solução de projeto: anéis-guia de duto largo-de bronze ou de náilon cheios de-vidro de alta carga-distribuem as forças laterais ao longo da sobreposta da haste, reduzindo a concentração de tensão nas bordas da vedação e evitando arranhões na haste.
Expansão térmica e pressão de retenção
Desafio: A operação externa prolongada causa expansão térmica do óleo hidráulico preso, aumentando a pressão interna enquanto segura cargas suspensas pesadas.
Solução de projeto: cavidades de alívio térmico e válvulas de contrapeso integradas regulam os picos de pressão e garantem um abaixamento suave-livre de vibração sob o peso total da lança.
Movimento telescópico sincronizado
Desafio: Barras de múltiplas-seções exigem uma sequência de preparação exata para evitar emperramento cinético ou velocidade de extensão desigual.
Solução de projeto: portas de bypass internas, lógica de sequenciamento{0}operada por piloto ou transdutores de deslocamento linear (LDT) internos fornecem feedback de posicionamento-em tempo real para a ECU da máquina.
Aplicações Típicas
Cilindros de Elevação Principais:Posicionado no chassi traseiro para girar o conjunto da lança principal em até 70 graus sob carga máxima.
Cilindros de Extensão Telescópica:Montado dentro ou ao lado das seções da lança para estender o alcance até 18 metros; apresenta relações-de{2}}de diâmetro longo.
Cilindros de inclinação (acessório):Montado na ponta da lança para controlar garfos, caçambas ou garras; projetado para ciclismo rápido e dinâmico de inclinação para frente e para trás.
Cilindros de nivelamento da estrutura:Conectado ao conjunto do eixo dianteiro para manter o chassi nivelado ao operar em terrenos irregulares.
Cilindros estabilizadores/estabilizadores:Macacos hidráulicos verticais equipados com válvulas de retenção internas para estabelecer uma pegada estável nos locais de trabalho.
Opções de personalização
A adaptação de engenharia está disponível para geometrias de chassi específicas do fabricante de equipamento original (OEM):
Acessórios de extremidade de montagem:
Rolamentos autocompensadores de autolubrificação-(série GE)
Manilha-forjada/fundida para serviço pesado com pinos de trava integrados
Montagens de munhão personalizadas para envelopes de lança apertados
Opções de válvulas:
Válvulas de retenção operadas-com piloto único/duplo
Válvulas Overcenter/Contrabalanceadas diretamente montadas em blocos de portas
Fluxo proporcional-integração de cartucho de controle
Detecção de posição integrada:
Sensores de curso magnetostritivos integrados (4–20 mA ou saída CANopen)
Suportes de sensores de proximidade externos
Acabamentos de superfície:
Tinta epóxi multicamadas ou acabamento poliuretano (classe de corrosão C3–C5 de acordo com ISO 12944)
Opções de níquel-cromagem para exposição-à névoa salina superior a 500 horas
Processo de Fabricação
Nosso fluxo de trabalho de fabricação segue protocolos rígidos de controle de qualidade em todas as fases da produção:
Inspeção de matéria-prima:Cada lote de tubos sem costura brutos e barras de aço-liga passa por rigorosa verificação de material e vem com relatórios de teste de moinho (MTR) EN 10204 3.1.
Afiação e usinagem de precisão:Os tubos sem costura passam por desbaste CNC e polimento com rolo para obter um acabamento de furo ultra-liso com rugosidade superficial interna Ra<= 0.2 um.
Processamento e endurecimento de hastes:As barras de liga de aço são torneadas, rosqueadas, endurecidas por indução de superfície e acabadas com cromagem dura para aumentar a resistência ao desgaste.
Soldagem Robótica:As tampas das extremidades e os blocos de portas são unidos usando MIG robótico automatizado ou configurações de soldagem por fricção para garantir integridade e penetração uniformes da solda.
Montagem de sala limpa:Os kits de vedação e os bucins de haste são montados em um ambiente de sala limpa ISO Classe 7 para eliminar a contaminação por partículas.
Teste e acabamento:Os cilindros concluídos passam por testes de pressão hidrostática de 100% e verificações de vazamento interno antes de prosseguirem para pintura multi{1}}demão e embalagem para exportação.
Inspeção e Teste
Cada cilindro fabricado passa por 100% de testes de aceitação de fábrica antes do envio, abrangendo três estágios principais de avaliação:
Teste de pressão de prova:A pressão hidrostática é aplicada 1,5 vezes a pressão nominal de trabalho por um período mínimo de 5 minutos para garantir a integridade estrutural sem deflexão.
Teste de vazamento interno (bypass):O óleo-de alta pressão é aplicado para avaliar o desempenho da vedação durante um período de retenção de 10 minutos, verificando desvio de pressão zero.
Verificação de limpeza de fluidos:A limpeza do fluido hidráulico é medida de acordo com o padrão ISO 4406 18/16/13 por meio de verificações de contagem de partículas antes da drenagem do óleo e da vedação da porta.
O que os compradores devem fornecer para uma cotação
Para receber uma proposta técnica precisa e um orçamento comercial dentro de 24 a 48 horas, forneça os seguintes parâmetros:
|
Parâmetro |
Requisito/especificação do comprador |
|
1. Tipo de aplicativo |
(por exemplo, elevação principal/extensão/inclinação/nivelamento) |
|
2. Tamanho do furo e diâmetro da haste |
mm ou polegadas |
|
3. Comprimento do curso |
mm ou polegadas |
|
4. Fixar-a-distância do pino (C2C) |
mm ou polegadas (retraído/estendido) |
|
5. Pressão de trabalho e pico |
MPa ou psi |
|
6. Carga de retenção dinâmica |
kN ou libras |
|
7. Configuração de montagem |
(por exemplo, rolamento esférico, manilha, tubo-cruzado) |
|
8. Especificações de portas e válvulas |
Tamanho da porta, tipo e requisitos de bloco múltiplo |
|
9. Condições Ambientais |
Temperatura operacional, exposição à névoa salina |
|
10. Quantidade estimada |
Amostra de protótipo / Volume anual (EAU) |
Perguntas frequentes
P: Qual é o prazo de entrega típico para protótipos de cilindros OEM personalizados?
R: Os desenhos CAD de engenharia são produzidos em 3 dias úteis. As amostras de protótipo são concluídas, testadas e enviadas dentro de 30 a 45 dias após a aprovação do desenho.
P: Como evitar falhas na vedação da haste em ambientes de construção adversos?
A: We combine induction-hardened chrome plating (HRC >= 52, 30 um cromado) com vedações limpadoras de lábios duplos-de metal secundário-com revestimento duplo. Esta configuração limpa lama congelada, areia e concreto antes que os detritos entrem em contato com a vedação de pressão principal.
P: As válvulas de contrapeso podem ser integradas diretamente no corpo do cilindro?
R: Sim. Os blocos de porta podem ser usinados de forma personalizada na tampa ou cilindro da base para válvulas de contrapeso operadas por-montagem embutida-, eliminando linhas rígidas externas e reduzindo pontos de vazamento.
P: Que proteção de superfície está disponível para ambientes agrícolas-com alta corrosão?
R: As unidades padrão recebem um sistema de pintura epóxi de vários-estágios com capacidade para 500 horas de exposição à névoa salina. Para exposição marítima severa ou a produtos químicos, está disponível revestimento de níquel-cromo (excedendo o teste ASTM B117 de 1.000 horas).
Tag: cilindros hidráulicos para manipuladores telescópicos China, fabricantes, fornecedores, fábrica, empresa, alta-qualidade, comprar, produtos
Você pode gostar também


